
한국어
조회수: 0 작성자: 사이트 편집자 게시 시간: 2026-10-26 출처: 대지


클램핑력과 등압은 전고체 배터리 제조의 다양한 측정 작업과 관련이 있습니다.
전고체 배터리 제조는 압력이라는 한 단어로 반복적으로 돌아옵니다. 그러나 기계적 부하를 가하는 프레스와 유체 압력을 가하는 등압실은 서로 다른 측정이 필요합니다. 하나는 일반적으로 kN으로 표현되는 힘입니다. 다른 하나는 MPa로 표현되는 압력입니다.
액체 전해질은 전극과 분리막의 기공을 적실 수 있습니다. 전고체 셀에서는 고체층 사이의 접촉을 유지하는 것이 더 어렵습니다. 적절한 압축은 계면 접촉을 개선하는 데 도움이 될 수 있지만 필요한 하중은 재료, 셀 설계 및 제조 단계에 따라 다릅니다.
롤 프레싱, 핫 프레싱, 성형 설비에는 모두 기계적 부하가 수반됩니다. 2026년 6월 장비 공급업체 Lyric Robot은 조정 가능한 고정 장치 하중이 1~200미터톤이고 제어 정확도가 판독값의 ±1%인 형성 및 등급 지정 시스템을 보고했습니다. 이는 제어 작업의 규모를 보여주는 장비 수준의 수치입니다.
총 힘을 측정하는 것이 출발점입니다. 평균 접촉 압력은 하중이 가해진 영역에 따라 달라지며, 국부적 균일성은 고정 장치와 셀 스택에 따라 달라집니다. 반복 가능한 힘 판독이 중요하지만 모든 층에 걸쳐 균일한 압력을 자체적으로 설정할 수는 없습니다.
일부 제조 경로에서는 셀 스택의 밀도를 높이기 위해 온간 등방압 프레싱을 사용합니다. 가압 매체는 공작물 주위에 압력을 가합니다. 이는 프레스 또는 고정 장치 부하를 직접 측정하는 것이 아니라 챔버 압력 측정 작업입니다.
LEAD Intelligent Equipment는 2026년 10월 최대 600MPa에서 작동하는 온간 등압 프레스를 보고했으며, 압력 제어 정확도는 ±2%, 온도 제어 정확도는 ±2°C입니다. 이는 고체 셀에 대한 보편적인 요구 사항이 아니라 해당 장비에 대해 공급업체가 보고한 결과입니다.
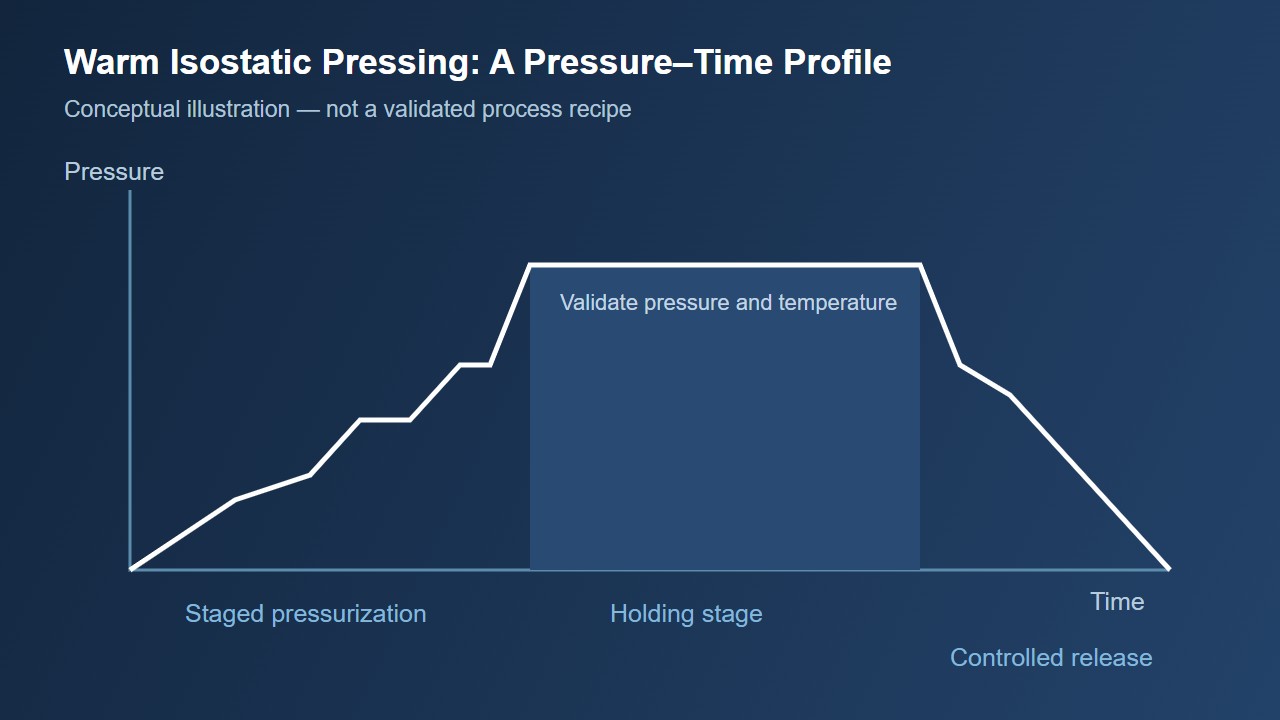
단계적 가압, 유지 및 감압이 포함된 개념적 압력-시간 프로파일. 실제 레시피에는 프로세스 검증이 필요합니다.
서로 다른 층은 압력과 온도에 다르게 반응합니다. 단계적인 가압, 유지 및 감압을 평가하여 변형 및 응력을 관리할 수 있습니다. 임무는 단순히 최고 수치에 도달하는 것이 아니라 검증된 프로필을 따르는 것입니다.
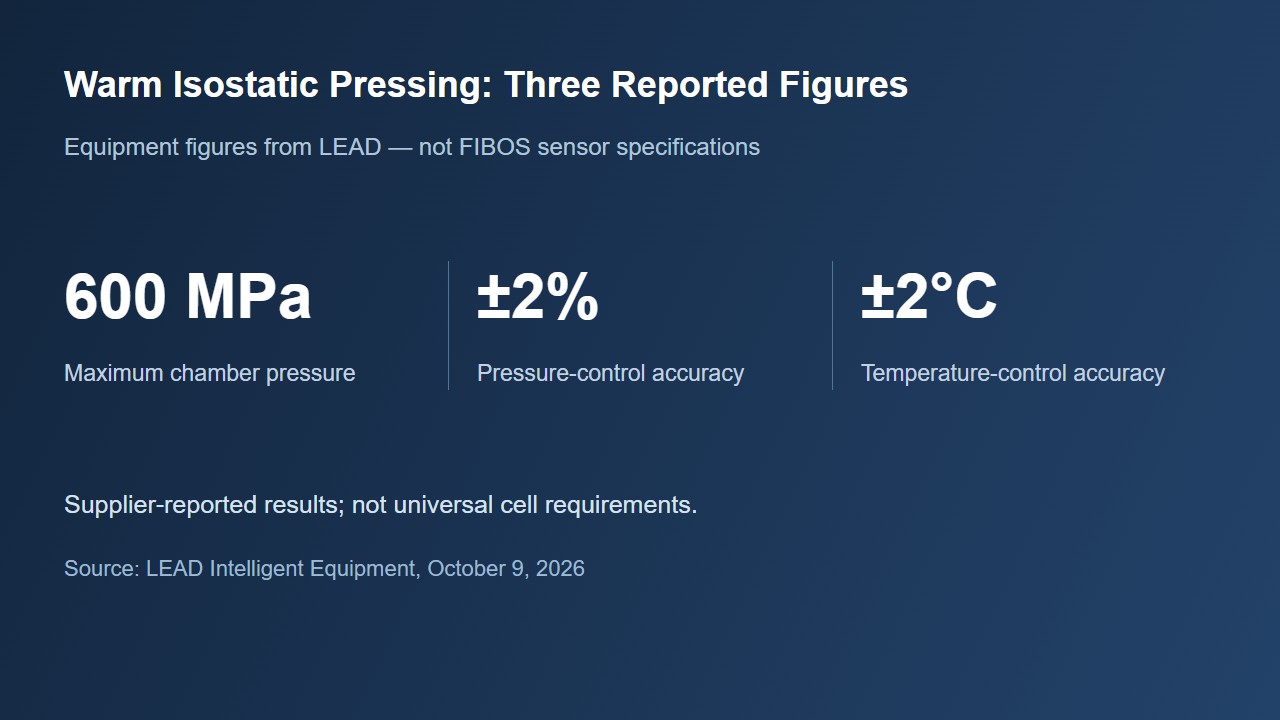
2026년 10월 9일에 게시된 LEAD의 온간 등압 프레싱 장비에 대한 공급업체 보고 수치를 선정했습니다.
두 가지 측정 경로, 즉 챔버 매체용 압력 변환기와 프레스 및 고정 장치의 기계적 힘을 위한 로드 셀이 구별됩니다. FIBOS FA410은 힘 측정 경로에 속합니다.
FA410 컬럼 로드 셀은 50~50,000kN의 카탈로그 용량 옵션, 0.1% FS 이하의 결합 오류, 150% 안전 과부하, IP65 보호 및 17-4PH 스프링 요소를 갖추고 있습니다. 용량 및 장착 배열은 장비의 실제 부하 경로와 일치해야 합니다. 게시된 범위에는 다양한 용량 버전이 포함됩니다.
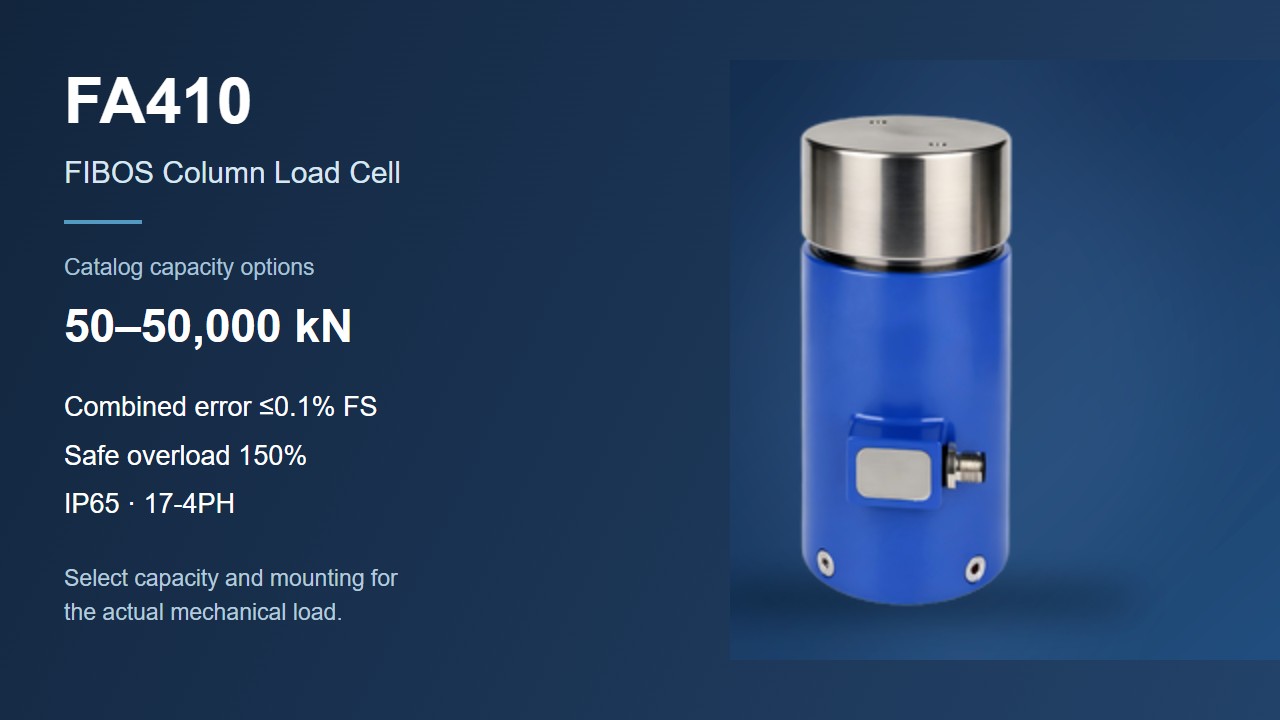
FIBOS FA410 컬럼 로드셀. 실제 힘 측정 작업을 위한 용량과 장착을 선택합니다.
FA410은 600 MPa 챔버 압력을 측정하는 센서가 아닙니다. 그 역할은 기계적 부하를 측정 가능한 신호로 바꾸는 것입니다. 적절한 획득 및 제어와 결합된 이 신호는 힘이 어떻게 증가하고 유지하고 해제되는지 보여줄 수 있습니다. 이를 통해 프로세스가 얼마나 강하게 압력을 가하는지부터 힘을 얼마나 일관되게 적용하는지에 대한 논의를 이끌어낼 수 있습니다.


