
Dansk
Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-05-16 Oprindelse: websted
En automatiseret maskine kan gentage den samme bevægelse, mens den påfører en anden kraft på hver del. Ændringer i pasform, materialestivhed, justering eller værktøjstilstand kan ændre interaktionen mellem værktøjet og emnet, selv når den programmerede position forbliver uændret.
Kraftsensorer gør denne interaktion målbar. Brugt med passende signalbehandling, procesovervågning og kontrollogik hjælper de med at detektere usædvanlige cyklusser og understøtter mere ensartet drift. Fordelen kommer fra det komplette måle- og kontrolsystem frem for at installere en sensor alene.
I det daglige produktionssprog betyder stabilitet ofte ensartet drift. I statistisk proceskontrol har det en mere specifik betydning: Processen opfører sig forudsigeligt over tid, uden tegn på særlige årsagsvariationer i de karakteristika, der overvåges. Nogle få acceptable dele eller en konstant kraftvisning etablerer ikke denne tilstand.
Stabilitet og kapacitet er forskellige spørgsmål. Stabilitet vedrører adfærd over tid; kapacitet vedrører, hvordan en stabil proces forholder sig til specifikationsgrænser. Cp og Cpk hjælper med at vurdere kapacitet under passende antagelser. De erstatter ikke kontrolkort eller etablerer stabilitet af sig selv. Styrkedata kan bidrage til begge undersøgelser, forudsat at målesystemet er egnet til opgaven.
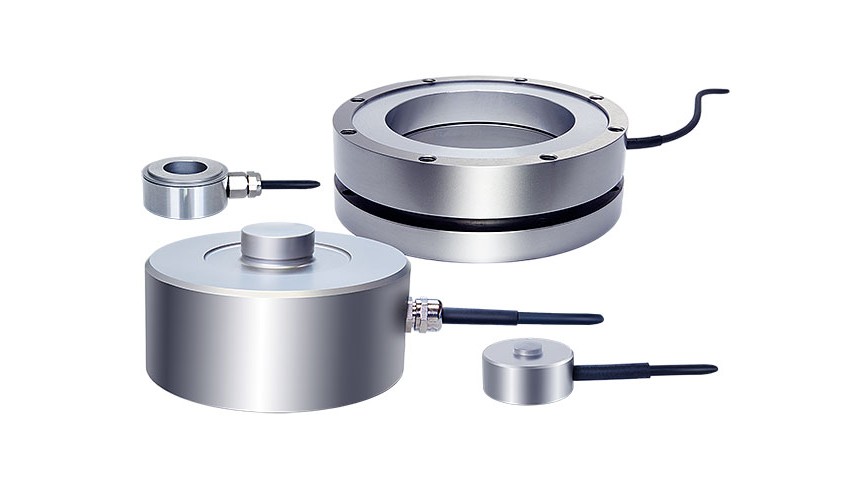
En kraftsensor konverterer påført mekanisk belastning til et elektrisk signal. I en strain-gauge-belastningscelle ændrer deformation af det elastiske element modstanden af bundne strain gauges. Brokredsløb producerer et signal relateret til den påførte belastning. Sensorens geometri og montering bestemmer, hvilke belastninger den er designet til at måle.
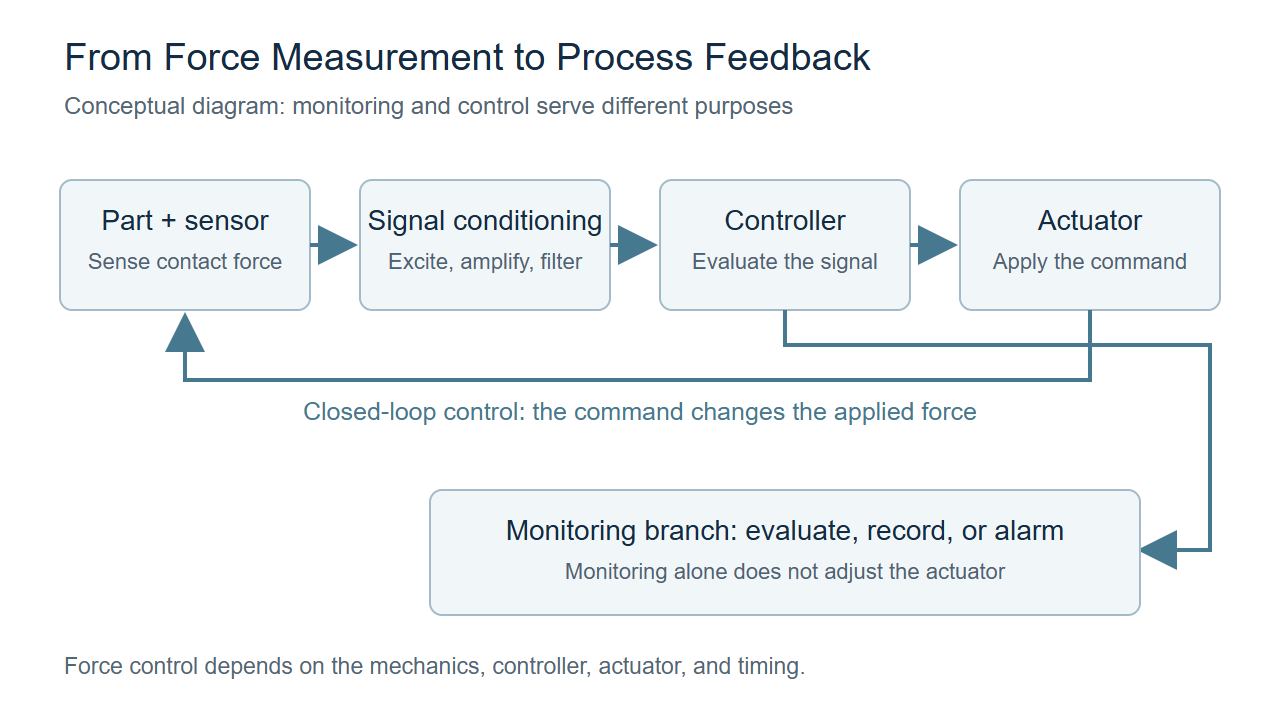
Et overvågningssystem sammenligner målinger med definerede grænser, registrerer resultater eller udløser en alarm. En controller med lukket sløjfe bruger også feedback til at justere en aktuator under drift. Tilslutning af en sensor til en PLC-indgang skaber ikke automatisk en kraftkontrolsløjfe; aktuatoren, controlleren, timingen og den mekaniske adfærd skal understøtte den tilsigtede reaktion.
For en uforstærket mV/V-brosensor kræves kompatibel excitation og signalbehandling. Spænding, strøm og digitale udgange kan være tilgængelige via forskellige sensorvarianter eller ekstern elektronik. Bekræft den faktiske konfiguration i stedet for at antage, at hver sensor inkluderer en forstærker eller kommunikationsgrænseflade.
Kraftmålinger kan afsløre en uventet kontakt, en manglende komponent, en usædvanlig indføringsbegivenhed eller en for stor klembelastning. Detektion kræver et defineret evalueringsvindue og passende grænser. Alene en spidsværdi kan gå glip af en defekt, der opstår tidligere i cyklussen eller ved en anden position.
I en passende presse- eller kontaktkontrolapplikation kan feedback bruges til at nærme sig og opretholde en målstyrke. Regulatoren skal tage højde for kontaktstivhed, aktuatorrespons og forsinkelse. Aggressive indstillinger eller overdreven filtrering kan give dårlig aflejring eller oscillation, så løkken skal tunes og verificeres på den faktiske maskine.
Tendenser i spidskraft, kontaktposition eller kraft ved en defineret forskydning kan hjælpe med at markere procesændringer til undersøgelse. Mulige årsager omfatter værktøjsslid, smøreændringer, materialevariationer eller justering. Et ændret kraftspor er bevis på en ændret tilstand, ikke en diagnose i sig selv. Bekræft årsagen, før du tildeler en vedligeholdelseshandling.
Registrering af opskriften, delidentifikationen, evalueringsresultatet og udvalgte kraftfunktioner gør senere undersøgelse mere nyttig. Sammenlign lignende produktionsforhold og hold måleindstillinger under ændringskontrol. At kombinere ikke-relaterede opskrifter i én trend kan skjule kilden til variation.
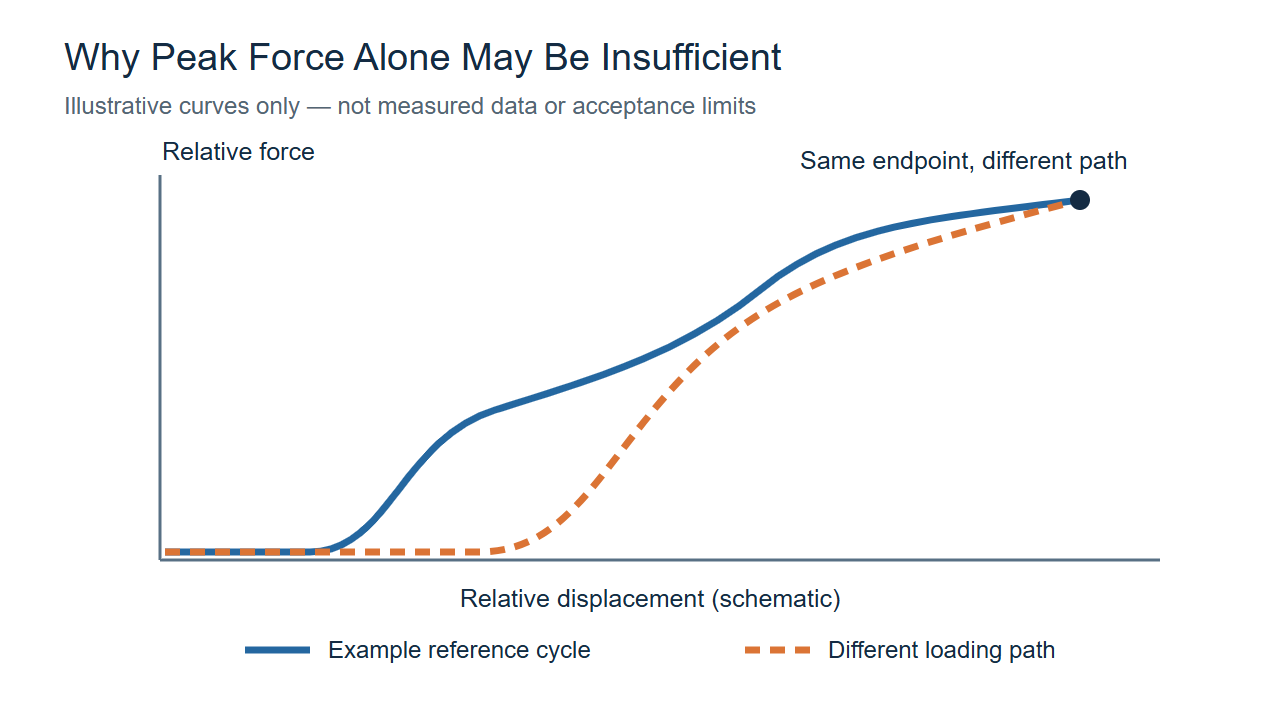
For at forbinde operationer, korreler kraft med forskydning i stedet for kun at stole på den endelige kraft. Kurven kan vise, hvornår kontakten begynder, hvordan modstanden ændrer sig under kørsel, og om den tilsigtede slutposition nås. Evalueringsgrænser bør udvikles ud fra det faktiske deldesign, procesforsøg og uafhængige kontroller af acceptable og defekte samlinger.
Force feedback kan understøtte kontaktdetektion, indsættelse og kontrolleret værktøjsinteraktion. Brug en enkelt-akset sensor, når opgaven er tilstrækkeligt beskrevet af én kraftretning; overvej et flerakset design, når andre kraftkomponenter eller momenter betyder noget. Tjek koordinatjustering, værktøjsbelastninger og kombinerede aksegrænser. Almindelig kraftfeedback etablerer ikke alene en sikkerhedsklassificeret beskyttelsesfunktion.
Overvågning af klemkraft kan hjælpe med at opdage utilstrækkelig eller overdreven holdekraft. Forseglings- og sammenføjningsprocesser kan også afhænge af temperatur, opholdstid og geometri, så kraft alene etablerer ikke forseglingskvaliteten. Ved komponenttestning skal du definere, om det påkrævede resultat er en spidskraft, en kraft ved en specificeret position eller en fuldstændig belastningsforskydningsreaktion.
Angiv normale belastninger, forspænding, troværdige toppe, stød og cyklisk drift, sammen med den mindste kraftændring, der betyder noget. Vælg kapacitet og beskyttelse fra disse forhold. Der er ingen universel regel om, at arbejdsbelastningen skal være 60–70 % af fuld skala. Sikker overbelastning er en beskyttelsesgrænse, ikke en udvidelse af det kalibrerede måleområde.
Følg den valgte sensors monteringsvejledning. Styr justering, støtteplanhed, kontaktgeometri og monteringsmoment. Utilsigtede parallelle belastningsveje kan omgå sensoren; sidebelastninger, bøjning og kabelkræfter kan forvrænge resultatet. Test den installerede enhed i stedet for at stole på en bænkaflæsning alene.
Identificer den hurtigste krafthændelse, der skal fanges. Sensordynamik, fiksturstivhed, forstærkerbåndbredde, sampling og filtrering påvirker alle den målte bølgeform. Samplinghastigheden er ikke sensorens båndbredde, og en høj datahastighed kan ikke gendanne detaljer, der allerede er tabt i den mekaniske eller analoge signalvej. For kraftkontrol skal du inkludere kommunikations- og beregningsforsinkelser i gennemgangen.
Gennemgå temperatureffekter, fugtpåvirkning, vibrationer, afskærmning, jordforbindelse og kabelbevægelser. Skeln mellem driftstemperaturområdet og det kompenserede område. En angivet IP-klassificering eller digital grænseflade løser ikke i sig selv installationsrelateret drift, elektrisk støj eller forbindelsesproblemer.
Bekræft nul, skalering og repeterbarhed på tværs af det relevante driftsområde med en passende reference. Kontroller sensoren og elektronikken sammen, og udfordr derefter den installerede proces med kendte forhold. Indstil kalibrerings- og inspektionsintervaller i henhold til brug, historie og målerisiko; der er ikke et enkelt interval for hver sensor.
For en forespørgsel om udstyr skal du dele belastningsretningen, normal- og spidskræfter, installationstegning, miljø og påkrævet controllerforbindelse. Dette giver leverandøren et praktisk grundlag for at vurdere sensorstrukturen og målekæden inden prøver bestilles.
Kraftføling er mest nyttig, når hver måling fører til en defineret beslutning: accepter eller undersøg en cyklus, juster en aktuator eller gennemgå en udviklingstendens. Etabler en baseline, valider grænserne, og bekræft forbedring ved hjælp af produktionsbevis. Bedre synlighed understøtter procesforbedringer, men det garanterer ikke defektforebyggelse eller statistisk stabilitet i sig selv.
Nej. Sensoren giver information. Stabilitet afhænger af processen, målesystemet og de handlinger, der tages som reaktion. Evaluer adfærd over tid og bekræft, at de valgte kontroller adresserer de faktiske kilder til variation.
Den samme slutkraft kan forekomme ved forskellige positioner eller følge forskellige belastningsveje. At kombinere kraft med forskydning giver mere kontekst til evaluering af indsættelses-, kontakt- og sammenføjningsadfærd end en enkelt spidsværdi.
Ja, når de valgte sensor-, monterings-, elektronik- og optagelsesindstillinger giver den nødvendige respons. Gennemgå hele systemets båndbredde og hændelsesvarighed i stedet for at vælge efter samplingfrekvens alene.
En almindelig måletærskel bør ikke antages at give en sikkerhedsklassificeret beskyttelsesfunktion. Procesoverbelastningsdetektering og beskyttende maskinsikkerhed har forskellige design- og valideringskrav.
Brug producentens vejledning og applikationens driftshistorik til at indstille et interval. Overbelastningsbegivenheder, armaturændringer, uforklarlig drift eller reparation kan retfærdiggøre en yderligere kontrol, før produktionen genoptages. Inkluder ledninger, montering, nul og det relevante måleområde i anmeldelsen.


