
Español
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-05-16 Origen: Sitio
Una máquina automatizada puede repetir el mismo movimiento aplicando una fuerza diferente en cada parte. Los cambios en el ajuste, la rigidez del material, la alineación o la condición de la herramienta pueden alterar la interacción entre la herramienta y la pieza de trabajo, incluso cuando la posición programada permanece sin cambios.
Los sensores de fuerza hacen que esa interacción sea mensurable. Utilizados con acondicionamiento de señales, monitoreo de procesos y lógica de control adecuados, ayudan a detectar ciclos inusuales y respaldan un funcionamiento más consistente. El beneficio proviene del sistema completo de medición y control, en lugar de instalar un solo sensor.
En el lenguaje de producción cotidiano, la estabilidad a menudo significa un funcionamiento consistente. En el control estadístico de procesos, tiene un significado más específico: el proceso se comporta de manera predecible a lo largo del tiempo, sin evidencia de variación por causas especiales en las características que se monitorean. Unas pocas piezas aceptables o una demostración de fuerza constante no establecen esa condición.
La estabilidad y la capacidad son cuestiones diferentes. La estabilidad se refiere al comportamiento a lo largo del tiempo; La capacidad se refiere a cómo se relaciona un proceso estable con los límites de especificación. Cp y Cpk ayudan a evaluar la capacidad bajo supuestos apropiados. No reemplazan a los gráficos de control ni establecen la estabilidad por sí solos. Los datos de fuerza pueden contribuir a ambas investigaciones, siempre que el sistema de medición sea adecuado para la tarea.
Un sensor de fuerza convierte la carga mecánica aplicada en una señal eléctrica. En una celda de carga de galgas extensométricas, la deformación del elemento elástico cambia la resistencia de las galgas extensométricas adheridas. El circuito del puente produce una señal relacionada con la carga aplicada. La geometría y el montaje del sensor determinan qué cargas está diseñado para medir.
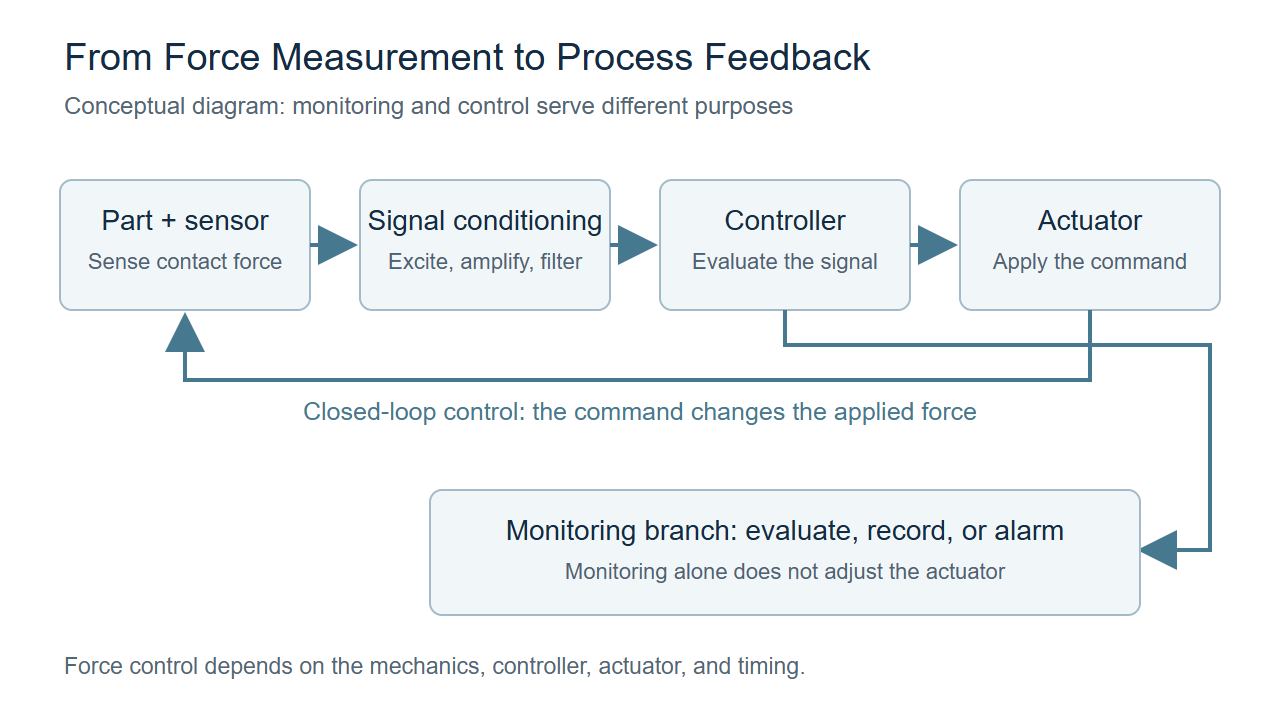
Un sistema de monitoreo compara mediciones con límites definidos, registra resultados o activa una alarma. Un controlador de circuito cerrado también utiliza retroalimentación para ajustar un actuador durante la operación. Conectar un sensor a una entrada de PLC no crea automáticamente un bucle de control de fuerza; el actuador, el controlador, la sincronización y el comportamiento mecánico deben respaldar la respuesta prevista.
Para un sensor puente mV/V no amplificado, se requieren excitación y acondicionamiento de señal compatibles. Las salidas de voltaje, corriente y digitales pueden estar disponibles a través de diferentes variantes de sensores o electrónica externa. Confirme la configuración real en lugar de asumir que cada sensor incluye un amplificador o una interfaz de comunicación.
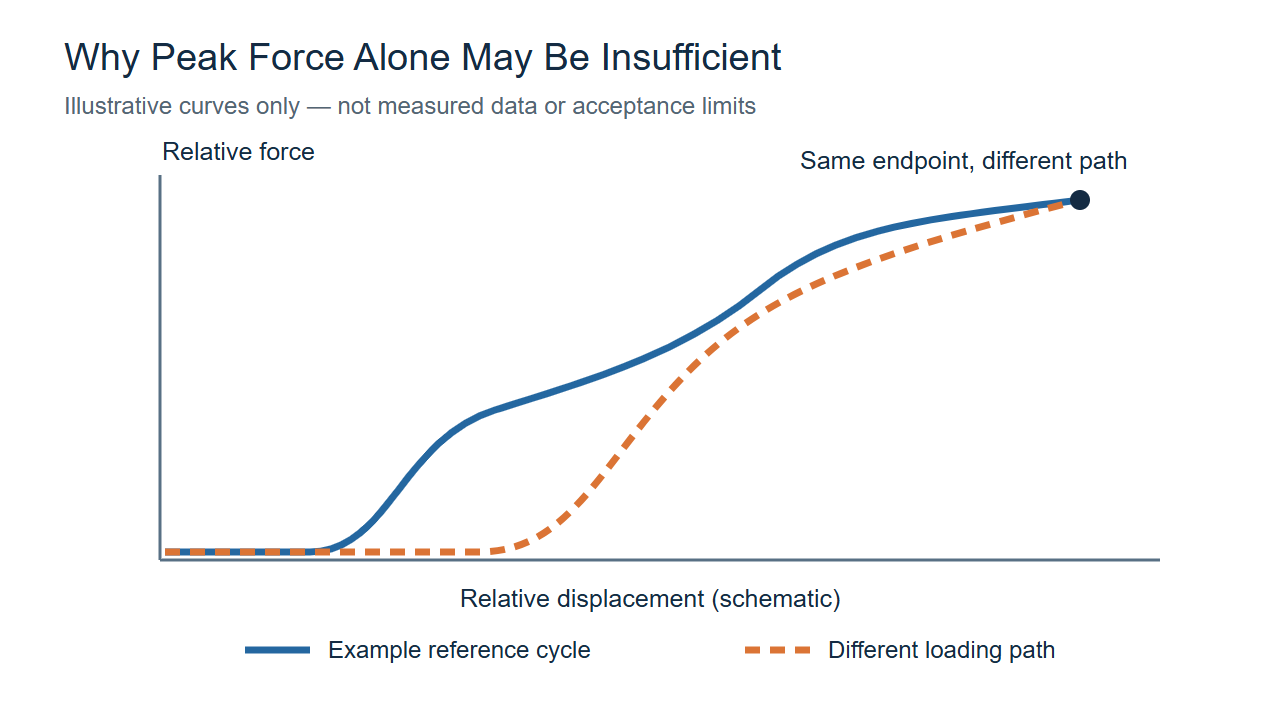
Las mediciones de fuerza pueden revelar un contacto inesperado, un componente faltante, un evento de inserción inusual o una carga de sujeción excesiva. La detección requiere una ventana de evaluación definida y límites adecuados. Un valor máximo por sí solo puede pasar por alto un defecto que aparece antes en el ciclo o en una posición diferente.
En una aplicación adecuada de control de contacto o prensa, se puede utilizar la retroalimentación para acercarse y mantener una fuerza objetivo. El controlador debe tener en cuenta la rigidez del contacto, la respuesta del actuador y el retraso. Los ajustes agresivos o el filtrado excesivo pueden producir un asentamiento u oscilación deficientes, por lo que el bucle debe sintonizarse y verificarse en la máquina real.
Las tendencias en la fuerza máxima, la posición de contacto o la fuerza en un desplazamiento definido pueden ayudar a señalar cambios en el proceso para su investigación. Las posibles causas incluyen desgaste de herramientas, cambios de lubricación, variación de material o alineación. Un rastro de fuerza modificado es evidencia de una condición modificada, no un diagnóstico en sí mismo. Confirme la causa antes de asignar una acción de mantenimiento.
Registrar la receta, el identificador de la pieza, el resultado de la evaluación y las características de fuerza seleccionadas hace que la investigación posterior sea más útil. Compare condiciones de producción similares y mantenga los ajustes de medición bajo control de cambios. Combinar recetas no relacionadas en una tendencia puede ocultar la fuente de variación.
Para operaciones de unión, correlacione la fuerza con el desplazamiento en lugar de depender únicamente de la fuerza final. La curva puede mostrar cuándo comienza el contacto, cómo cambia la resistencia durante el desplazamiento y si se alcanza la posición final deseada. Los límites de evaluación deben desarrollarse a partir del diseño real de la pieza, pruebas de proceso y verificaciones independientes de ensambles aceptables y defectuosos.
La retroalimentación de fuerza puede respaldar la detección, inserción e interacción controlada de herramientas de contacto. Utilice un sensor de un solo eje cuando la tarea esté adecuadamente descrita por una dirección de fuerza; Considere un diseño de ejes múltiples cuando otros componentes de fuerza o momentos sean importantes. Verifique la alineación de coordenadas, las cargas de herramientas y los límites de los ejes combinados. La retroalimentación de fuerza ordinaria por sí sola no establece una función protectora con clasificación de seguridad.
El control de la fuerza de sujeción puede ayudar a detectar una fuerza de sujeción insuficiente o excesiva. Los procesos de sellado y unión también pueden depender de la temperatura, el tiempo de permanencia y la geometría, por lo que la fuerza por sí sola no establece la calidad del sello. En las pruebas de componentes, defina si el resultado requerido es una fuerza máxima, una fuerza en una posición específica o una respuesta carga-desplazamiento completa.
Especifique cargas normales, precarga, picos creíbles, impacto y servicio cíclico, junto con el cambio de fuerza más pequeño que importe. Seleccione capacidad y protección de esas condiciones. No existe una regla universal que indique que la carga de trabajo debe ser del 60 al 70 % de la escala total. La sobrecarga segura es un límite de protección, no una extensión del rango de medición calibrado.
Siga las instrucciones de montaje del sensor seleccionado. Controle la alineación, la planitud del soporte, la geometría de contacto y el par de montaje. Las rutas de carga paralelas no deseadas pueden pasar por alto el sensor; las cargas laterales, las flexiones y las fuerzas del cable pueden distorsionar el resultado. Pruebe el conjunto instalado en lugar de confiar únicamente en la lectura de un banco.
Identifique el evento de fuerza más rápido que debe capturarse. La dinámica del sensor, la rigidez del dispositivo, el ancho de banda del amplificador, el muestreo y el filtrado afectan la forma de onda medida. La velocidad de muestreo no es el ancho de banda del sensor y una velocidad de datos alta no puede recuperar los detalles que ya se han perdido en la ruta de la señal mecánica o analógica. Para el control de fuerza, incluya retrasos en la comunicación y el cálculo en la revisión.
Revise los efectos de la temperatura, la exposición a la humedad, la vibración, el blindaje, la conexión a tierra y el movimiento de los cables. Distinga el rango de temperatura de funcionamiento del rango compensado. Una clasificación IP o interfaz digital citada no resuelve por sí sola la deriva, el ruido eléctrico o los problemas de conexión relacionados con la instalación.
Verifique el cero, el escalado y la repetibilidad en todo el rango operativo relevante con una referencia adecuada. Verifique el sensor y la electrónica juntos, luego desafíe el proceso instalado con condiciones conocidas. Establecer intervalos de calibración e inspección según el uso, el historial y el riesgo de medición; No existe un intervalo único para cada sensor.
Para una consulta sobre el equipo, comparta la dirección de la carga, las fuerzas normales y máximas, el plano de instalación, el entorno y la conexión requerida del controlador. Esto proporciona al proveedor una base práctica para evaluar la estructura del sensor y la cadena de medición antes de pedir las muestras.
La detección de fuerza es más útil cuando cada medición conduce a una decisión definida: aceptar o investigar un ciclo, ajustar un actuador o revisar una tendencia en desarrollo. Establezca una línea de base, valide los límites y verifique la mejora utilizando evidencia de producción. Una mejor visibilidad respalda la mejora de los procesos, pero no garantiza por sí sola la prevención de defectos ni la estabilidad estadística.
No. El sensor proporciona información. La estabilidad depende del proceso, el sistema de medición y las acciones tomadas en respuesta. Evaluar el comportamiento a lo largo del tiempo y confirmar que los controles elegidos aborden las fuentes reales de variación.
La misma fuerza final puede ocurrir en diferentes posiciones o seguir diferentes trayectorias de carga. La combinación de fuerza con desplazamiento proporciona más contexto para evaluar el comportamiento de inserción, contacto y unión que un solo valor máximo.
Sí, cuando el sensor, el montaje, la electrónica y la configuración de adquisición seleccionados proporcionen la respuesta requerida. Revise el ancho de banda completo del sistema y la duración del evento en lugar de seleccionar solo por frecuencia de muestreo.
No se debe asumir que un umbral de medición ordinario proporciona una función protectora de seguridad. La detección de sobrecarga de procesos y la seguridad de las máquinas protectoras tienen diferentes requisitos de diseño y validación.
Utilice la guía del fabricante y el historial operativo de la aplicación para establecer un intervalo. Los eventos de sobrecarga, cambios de accesorios, derivas inexplicables o reparaciones pueden justificar una verificación adicional antes de que se reanude la producción. Incluya el cableado, el montaje, el cero y el rango de medición relevante en la revisión.


