
Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-11-06 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ເຊັນເຊີຄວາມຕຶງຄຽດ ແລະ ແຮງບີບອັດໃນແຖວ, ເຊິ່ງເອີ້ນກັນວ່າ inline load cell ຫຼື threaded tension-compression load cell, mounts in series between two components and measure the axial push and pull force that pass through the joint. ໃນຕົວກະຕຸ້ນເສັ້ນ, ມັນຕັ້ງຢູ່ລະຫວ່າງ rod ແລະເຄື່ອງມື. ຢູ່ໃນບ່ອນຕັ້ງການທົດສອບ, ມັນຕັ້ງຢູ່ລະຫວ່າງຫົວຂ້າມເຄື່ອນທີ່ ແລະເຄື່ອງຕິດຕົວຢ່າງ. ການອ່ານແມ່ນດີເທົ່າກັບເສັ້ນທາງການໂຫຼດ: ທຸກໆນິວຕັນທີ່ທ່ານຕ້ອງການວັດແທກຕ້ອງຜ່ານເຊັນເຊີ, ແລະບໍ່ມີຫຍັງອີກທີ່ຈະປະຕິບັດການໂຫຼດປະມານມັນ.
ຖ້າທ່ານມີພຽງແຕ່ສອງນາທີ, ເຫຼົ່ານີ້ແມ່ນຈຸດທີ່ມັກຈະຕັດສິນໃຈວ່າ inline load cell ເຮັດວຽກຕາມຈຸດປະສົງ:
ຕິດຕາມເສັ້ນທາງການໂຫຼດກ່ອນ. ວົງເລັບ, ກອງ, ຫຼືຈຸດຢຸດທີ່ແຂງທີ່ສໍາຜັດກັບການປະກອບໃນລະຫວ່າງການວັດແທກຈະກາຍເປັນເສັ້ນທາງຂະຫນານແລະຫຼຸດລົງການອ່ານ.
ຄວາມອາດສາມາດຂະຫນາດຈາກການໂຫຼດທາງດ້ານຮ່າງກາຍຢູ່ທີ່ເຊັນເຊີ, ລວມທັງ preload ແລະນ້ໍາຫນັກ fixture, ບໍ່ແມ່ນຈາກມູນຄ່າທີ່ສະແດງຫຼັງຈາກສູນ.
ແປງເປີເຊັນຂອງຄວາມຜິດພາດເຕັມຂະຫນາດເປັນນິວຕັນທີ່ກໍາລັງເຮັດວຽກທີ່ນ້ອຍທີ່ສຸດຂອງທ່ານກ່ອນທີ່ຈະປຽບທຽບແຜ່ນຂໍ້ມູນ.
ຈັບຄູ່ກະທູ້ຢູ່ທັງສອງສົ້ນ, ຄວາມຍາວທີ່ຕິດຕັ້ງພ້ອມກັບອະແດັບເຕີທີ່ພໍດີ, ແລະສາຍອອກໄປຫາຊອງແທ້, ໂດຍເໝາະສົມກັບຕົວແບບ 3D ຂອງຜູ້ສະໜອງ.
ຜົນຜະລິດຂົວ mV/V ດິບຕ້ອງການຄວາມຕື່ນເຕັ້ນ ແລະ ວັດສະດຸປ້ອນຂົວ ຫຼື ເຄື່ອງຂະຫຍາຍສຽງ; ການປ້ອນຂໍ້ມູນແບບອະນາລັອກ PLC ມາດຕະຖານບໍ່ສາມາດອ່ານມັນໄດ້ໂດຍກົງ.
ຢືນຢັນທັງສອງທິດທາງດ້ວຍເຄື່ອງມືທີ່ຕິດຕັ້ງ. ໃບຢັ້ງຢືນຄວາມເຄັ່ງຕຶງເທົ່ານັ້ນບໍ່ເວົ້າຫຍັງກ່ຽວກັບຄວາມຖືກຕ້ອງຂອງການບີບອັດ.
ສອງສົ້ນຂອງແຮງໂອນຈຸລັງໂຫຼດໃນແຖວຜ່ານອົງປະກອບການຮັບຮູ້ຂອງມັນ. ການໂຫຼດ tensile ດຶງປາຍອອກຈາກກັນ. ການໂຫຼດບີບອັດຈະຍູ້ພວກມັນເຂົ້າກັນ. ເພື່ອຈັບຜົນບັງຄັບໃຊ້ທີ່ຕັ້ງໄວ້, ວາງເຊັນເຊີລະຫວ່າງສະມາຊິກເຄື່ອນທີ່ແລະສ່ວນຂອງເຄື່ອງປະກອບທີ່ເຈົ້າຕ້ອງການວັດແທກ. ຕົວຮອງຮັບ ຫຼືວົງເລັບທີ່ເອົາບາງແຮງນັ້ນອ້ອມເຊັນເຊີຈະປ່ຽນການອ່ານ.
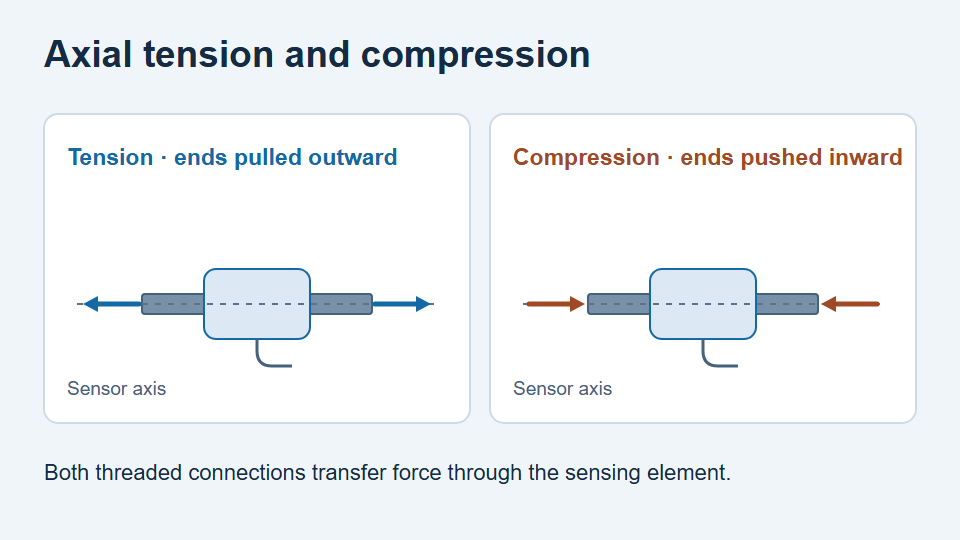
ຮູບ 1. ຄວາມເຄັ່ງຕຶງແລະການບີບອັດເຮັດຕາມແກນດຽວກັນ, ໃນທິດທາງກົງກັນຂ້າມ. ແຜນວາດແນວຄວາມຄິດ.
ໃນການອອກແບບເຄື່ອງວັດແທກຄວາມກົດດັນ, ອົງປະກອບ elastic deforms ເລັກນ້ອຍພາຍໃຕ້ການໂຫຼດ. ເຄື່ອງວັດແທກການປ່ຽນແປງຄວາມຕ້ານທານ, ແລະຂົວ Wheatstone ທີ່ຕື່ນເຕັ້ນຜະລິດແຮງດັນຄວາມແຕກຕ່າງຂະຫນາດນ້ອຍ. ຄວາມອ່ອນໄຫວຢູ່ໃນແຜ່ນຂໍ້ມູນແມ່ນໄດ້ຮັບໂດຍທົ່ວໄປເປັນ millivolts ຕໍ່ volt ຂອງ excitation ( mV/V ). ເປັນຕົວຢ່າງ, 1.5 mV/V ຢູ່ທີ່ 5 V excitation ໃຫ້ 7.5 mV ຂອງສັນຍານການປ່ຽນແປງໃນການໂຫຼດການຈັດອັນດັບໃນທິດທາງທີ່ກໍານົດໄວ້. ການປັບທຽບກ່ຽວຂ້ອງກັບຜົນຜະລິດຂົວກັບຜົນບັງຄັບໃຊ້ໃນນິວຕັນ. ໄດ້ ຄູ່ມືການວັດແທກການໂຫຼດໂດຍອີງໃສ່ຂົວ NI ສະຫນັບສະຫນູນການເລືອກເຄື່ອງມື.
studs ພາຍນອກເຂົ້າຄູ່ກັບຕົວເຊື່ອມຕໍ່ threaded ຫຼືເຄື່ອງມື. ກະທູ້ພາຍໃນຍອມຮັບການຫາຄູ່ຫຼືອະແດບເຕີ. ບາງຕົວແບບໃຊ້ການເຊື່ອມຕໍ່ປາຍທີ່ແຕກຕ່າງກັນ. ກວດເບິ່ງທັງສອງສົ້ນຂອງຮູບແຕ້ມສໍາລັບຄວາມເລິກຂອງກະທູ້, ການລ້າງບ່າ, ແລະຫນ້າດິນທີ່ກໍານົດໄວ້ສໍາລັບການໂຫຼດຫຼື clamping.
ໃນຖານະເປັນເອກະສານອ້າງອີງສໍາລັບສິ່ງທີ່ຫນ້າຜະລິດຕະພັນຄວນບອກທ່ານ, ໄດ້ FIBOS ເຊັນເຊີຜົນບັງຄັບໃຊ້ໃນແຖວ FA203 ມີຄວາມຈຸຈາກ 50 N ຫາ 2,000 N, ຮ່າງກາຍສະແຕນເລດ φ25.4 × 37 ມມ, ຄວາມອ່ອນໄຫວຕາມນາມຂອງ 2.0 mV/V , ການໂຫຼດເກີນທີ່ປອດໄພຂອງ 150% F.S. ແນະນໍາ mounting ມັນ 1–c. ຈໍາແນກຂະຫນາດກະທູ້ໂດຍກຸ່ມຄວາມອາດສາມາດ, ສະນັ້ນດາວນ໌ໂຫລດຮູບແຕ້ມສໍາລັບຄວາມສາມາດທີ່ແນ່ນອນພາຍໃຕ້ການພິຈາລະນາແທນທີ່ຈະສົມມຸດຫນຶ່ງ thread ສໍາລັບຊຸດທັງຫມົດ. ຂ້າມ FIBOS ຊ່ວງເຊັນເຊີຜົນບັງຄັບໃຊ້ຂອງ rod , ແບບ inline ແມ່ນລະບຸໄວ້ດ້ວຍທາງເລືອກຂອງກະທູ້ M4 , M8, ແລະ M12 ໃນບັນດາສິ່ງອື່ນໆ, ເຊິ່ງເຮັດໃຫ້ຂະຫນາດຂອງ thread ເປັນການຕັດສິນໃຈຂອງຄອບຄົວຂອງຜະລິດຕະພັນແທນທີ່ຈະເປັນພາຍຫຼັງ.
ສໍາລັບຕົວກະຕຸ້ນທີ່ຫນາແຫນ້ນຫຼືອຸປະກອນຫ້ອງທົດລອງຂະຫນາດນ້ອຍ, ໃຫ້ກວດເບິ່ງຊອງທີ່ຕິດຕັ້ງສໍາເລັດ. Couplers ແລະ locknuts ເພີ່ມຄວາມຍາວ, ແລະທາງອອກຂອງສາຍເຄເບີນຕ້ອງການພື້ນທີ່ສໍາລັບເສັ້ນທາງແລະການບັນເທົາຄວາມເມື່ອຍລ້າ. ປະກອບມີພື້ນທີ່ສໍາລັບ wrench ແລະກວດເບິ່ງການເກັບກູ້ຢູ່ໃນທັງສອງປາຍຂອງເສັ້ນເລືອດຕັນໃນ. ຕົວຢ່າງ, FIBOS FA201 miniature inline load cell ແມ່ນລະບຸໄວ້ຢູ່ φ13 mm × 31 mm ທີ່ມີຄວາມຈຸຈາກ 50 N ຫາ 1,000 N ແລະ M4 threads; ໃນຂະຫນາດນັ້ນ, coupler ແລະ locknut ສາມາດເພີ່ມສ່ວນແບ່ງທີ່ສໍາຄັນຂອງຄວາມຍາວທີ່ຕິດຕັ້ງ. ຢືນຢັນທິດທາງການໂຫຼດທີ່ຖືກຈັດອັນດັບ ແລະຂອບເຂດການປັບທຽບສໍາລັບຄວາມສາມາດທີ່ທ່ານເລືອກກ່ອນທີ່ຈະກໍານົດຫນ້າທີ່ຍູ້-ດຶງ. FUTEK ຂອງ ຊຸດຈຸລັງການໂຫຼດໃນແຖວ ສະແດງໃຫ້ເຫັນວ່າຂະໜາດຕົວເຄື່ອງ ແລະຕົວເລືອກເສັ້ນດ້າຍແຕກຕ່າງກັນແນວໃດພາຍໃນຄອບຄົວຜະລິດຕະພັນດຽວ.
ການອອກແບບເສັ້ນກະທັດຮັດແບບກະທັດຮັດ ເຫມາະສົມກັບການເຊື່ອມຕໍ່ rod-to-tool ຫຼື rod-to-fixture. S-beam load cell ຍັງສາມາດນັ່ງເປັນຊຸດແລະວັດແທກການຊຸກຍູ້ແລະດຶງໃນເວລາທີ່ການຕິດຕັ້ງແລະການຈັດອັນດັບທິດທາງຂອງມັນສະຫນັບສະຫນູນທັງສອງ. ມັນມີຊອງຮ່າງກາຍທີ່ແຕກຕ່າງກັນແລະອາດຈະເຫມາະສົມກັບກອບການທົດສອບທີ່ມີຫ້ອງຫຼາຍປະມານແກນໂຫຼດ. ກ ເຊັນເຊີຜົນບັງຄັບໃຊ້ຜ່ານຂຸມຫຼື donut ເຫມາະສົມກັບການປະກອບບ່ອນທີ່ bolt ຫຼື shaft ຜ່ານຜ່ານເຊັນເຊີແລະໂອນການໂຫຼດຜ່ານຫນ້າທີ່ກໍານົດໄວ້. ປຽບທຽບວ່າການອອກແບບແຕ່ລະອັນມີຜົນບັງຄັບໃຊ້ໃນການປະກອບຂອງທ່ານແນວໃດ. ສໍາລັບການປຽບທຽບທີ່ກວ້າງຂວາງຂອງຫຼັກການຮັບຮູ້ແລະຮູບແບບຂອງຮ່າງກາຍ, ເບິ່ງທີ່ FIBOS ຄູ່ມືເຊັນເຊີບັງຄັບ.
ຕາຕະລາງຂ້າງລຸ່ມນີ້ສະຫຼຸບຄວາມແຕກຕ່າງໃນການປະຕິບັດ. FIBOS ລາຍຊື່ S type force sensors ແລະ ເຊັນເຊີບັງຄັບ donut ເປັນປະເພດແຍກຕ່າງຫາກສໍາລັບເຫດຜົນດຽວກັນ: ເລຂາຄະນິດຂອງການຕິດຕັ້ງ, ບໍ່ແມ່ນຫຼັກການຮັບຮູ້, ປົກກະຕິແລ້ວຕັດສິນໃຈວ່າອັນໃດເຫມາະ.
| ການອອກແບບ | ການຕິດຕັ້ງແບບທົ່ວໄປ | ບ່ອນທີ່ມັນເຫມາະທີ່ສຸດ | ຈົ່ງລະວັງ |
|---|---|---|---|
| ຕາລາງການໂຫຼດໃນແຖວກະທູ້ | ກະທູ້ກະທູ້ຫຼືກະທູ້ພາຍໃນເປັນຊຸດທີ່ມີ rod ຫຼື coupler | ຕົວກະຕຸ້ນ rod-to-tool, ຫົວກົດ, ເຫມາະ, ມີການຕິດຕັ້ງ push-pull ຫນາແຫນ້ນ | ຄວາມຍາວທີ່ຕິດຕັ້ງດ້ວຍຕົວດັດແປງ; ການໂຫຼດດ້ານຂ້າງຈາກ misalignment; torsion ໃນລະຫວ່າງການ tighten |
| S-beam load cell | ຮູກະທູ້ຢູ່ດ້ານເທິງ ແລະ ລຸ່ມຂອງຮ່າງກາຍຮູບ S | ກອບການທົດສອບແລະຫ້ອຍຫຼື suspended loads ກັບຫ້ອງປະມານແກນໂຫຼດ | ຊອງໃຫຍ່ກວ່າ; ຄວາມອ່ອນໄຫວ off-axis; ກວດເບິ່ງວ່າຕົວແບບໄດ້ຖືກຈັດອັນດັບສໍາລັບທັງສອງທິດທາງ |
| ຊ່ອງໂຫຼດຜ່ານຮູ ຫຼື donut | ແຫວນ clamped ໃນ stack; bolt ຫຼື shaft ຜ່ານເຈາະ | Bolt preload, clamping stacks, ສະພາແຫ່ງທີ່ shaft ຕ້ອງຜ່ານເຊັນເຊີ | ສ່ວນຫຼາຍແມ່ນ compression-rated; ການໂຫຼດແລະຫນ້າສະຫນັບສະຫນູນແມ່ນຖືກກໍານົດໂດຍຮູບແຕ້ມ |
ຕາລາງການໂຫຼດໃນແຖວລະຫວ່າງ rod actuator linear ແລະເຄື່ອງມືວັດແທກຜົນບັງຄັບໃຊ້ຕາມແກນທີ່ສົ່ງໃນຈຸດນັ້ນ. ຕົວຄວບຄຸມສາມາດໃຊ້ສັນຍານເພື່ອກວດຫາການຕິດຕໍ່ ຫຼືຄວບຄຸມກຳລັງ. ໃນລະຫວ່າງການເຄື່ອນໄຫວຢ່າງວ່ອງໄວ, ການອ່ານສາມາດປະກອບມີຜົນບັງຄັບໃຊ້ທີ່ຈໍາເປັນເພື່ອເລັ່ງການອຸປະກອນການລົງລຸ່ມ. ກວດເບິ່ງຜົນກະທົບນີ້ໃນເວລາທີ່ຈຸດປະສົງແມ່ນເພື່ອຄາດຄະເນຜົນບັງຄັບໃຊ້ການຕິດຕໍ່ຢູ່ workpiece ໄດ້.
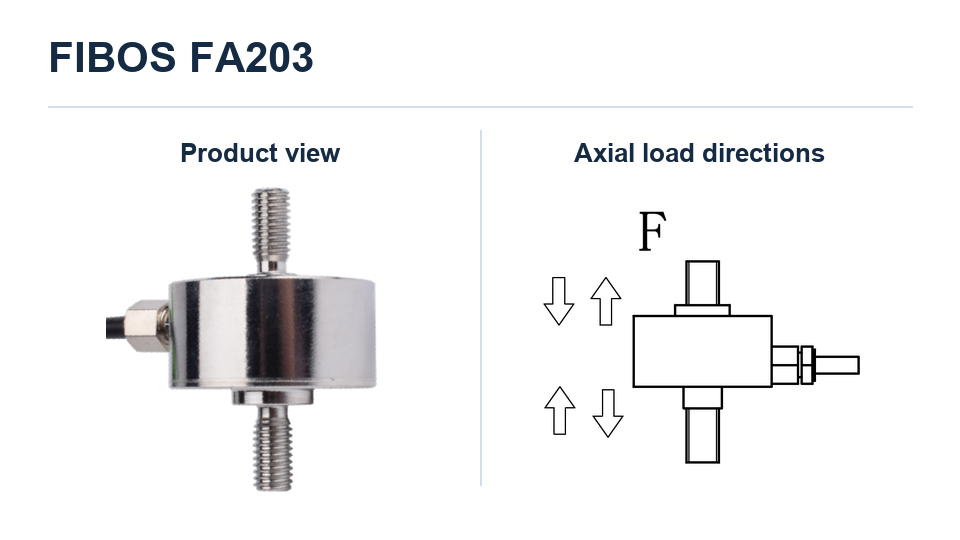
ຮູບທີ 2. ຮູບພາບຜະລິດຕະພັນ FIBOS FA203 ແລະແຜນວາດທິດທາງການໂຫຼດຈາກຄູ່ມືຜະລິດຕະພັນສະແດງໃຫ້ເຫັນທັງສອງປາຍ threaded ແລະ axial loading ໃນຄວາມກົດດັນແລະການບີບອັດ.
ສະຖານີກົດພໍດີສາມາດບັນທຶກແຮງບີບອັດຕໍ່ກັບການເຄື່ອນຍ້າຍຂອງເຄື່ອງມືເພື່ອກວດເບິ່ງວ່າບ່ອນນັ່ງສ່ວນໃດ. ອຸປະກອນສຽບແຊກ-ສະກັດສາມາດບັນທຶກຈຸດສູງສຸດຂອງແຊກ ແລະຈຸດສູງສຸດຂອງການດຶງອອກໃນການຕິດຕັ້ງດຽວ ຖ້າເຄື່ອງມືຂອງມັນໂອນທັງສອງໂຫຼດຜ່ານເຊັນເຊີ. synchronize ຜົນບັງຄັບໃຊ້ແລະການເຄື່ອນຍ້າຍເພື່ອໃຫ້ແຕ່ລະຈຸດສູງສຸດສາມາດຖືກຜູກມັດກັບຕໍາແຫນ່ງຫຼືຂັ້ນຕອນຂອງວົງຈອນ. ການບີບອັດລົດຍົນ, ການປະກອບອັດຕະໂນມັດ, ແລະການທົດສອບອົງປະກອບ 3C ແມ່ນຫນ້າທີ່ປົກກະຕິທີ່ລະບຸໄວ້ສໍາລັບຕົວແບບ inline ທີ່ຫນາແຫນ້ນເຊັ່ນ FA203.
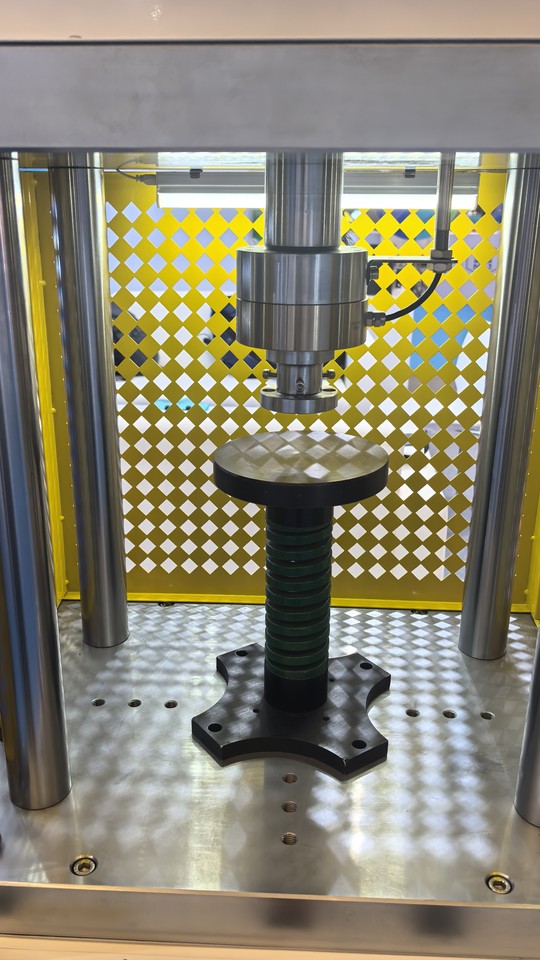
ຮູບທີ 3. ໃນສະຖານີຂ່າວນີ້, ຫົວກົດແນວຕັ້ງແມ່ນຢູ່ໃຈກາງຂ້າງເທິງເຄື່ອງສ້ອມຮອບທີ່ສະຫນັບສະຫນູນພາກສ່ວນ.
ຢູ່ໃນຈຸດຢືນການທົດສອບການຄົ້ນຄວ້າ, ຈຸລັງການໂຫຼດໃນແຖວສາມາດຕິດຕາມຜົນບັງຄັບໃຊ້ໄດ້ຍ້ອນວ່າຕົວຢ່າງຫຼືກົນໄກຖືກໂຫລດແລະ unloaded. ສໍາລັບການເຮັດວຽກທີ່ມີແຮງດັນຕໍ່າ, ໃຫ້ກວດເບິ່ງສິ່ງລົບກວນແລະການເຮັດຊ້ໍາອີກຄັ້ງດ້ວຍການຈັບມືຕົວຈິງ. ໃນລະຫວ່າງການປີ້ນກັບຄືນໄປບ່ອນ, ໃຫ້ກວດເບິ່ງການຈັບແລະຄູ່ສໍາລັບການຫຼິ້ນ. backlash ກົນຈັກສາມາດຜະລິດເປັນສ່ວນຮາບພຽງຢູ່ໃນເສັ້ນໂຄ້ງຜົນບັງຄັບໃຊ້ - ການເຄື່ອນຍ້າຍກ່ອນທີ່ການໂຫຼດກົງກັນຂ້າມຈະເລີ່ມສ້າງ.
ລະບຸມາດຕະຖານກະທູ້, ເສັ້ນຜ່າສູນກາງ, pitch, ແລະການມີສ່ວນພົວພັນທີ່ສາມາດໃຊ້ໄດ້ຢູ່ທັງສອງສົ້ນ. ໃນຂຸມຕາບອດ, ກວດເບິ່ງວ່າອະແດັບເຕີນັ່ງຕາມທີ່ຕັ້ງໄວ້ກ່ອນທີ່ມັນຈະຮອດລຸ່ມສຸດ. ຢືນຢັນໄລຍະຫ່າງລະຫວ່າງຕົວເຊື່ອມຕໍ່ຫຼັງຈາກຕິດຕັ້ງອະແດັບເຕີ. ຂະຫນາດນັ້ນກໍານົດວ່າເຄື່ອງມືໄປຮອດ workpiece ແລະ clears ພາກສ່ວນອ້ອມຂ້າງໃນໄລຍະ stroke ເຕັມ. ບ່ອນທີ່ຜູ້ສະຫນອງສະຫນອງໄຟລ໌ແບບຈໍາລອງ 3D, ດັ່ງທີ່ FIBOS ເຮັດສໍາລັບເຊັນເຊີ inline ຂອງມັນ, ວາງຕົວແບບລົງໃນເຄື່ອງປະກອບກ່ອນທີ່ຈະສັ່ງແທນທີ່ຈະກວດເບິ່ງຊອງໃສ່ເຈ້ຍ.
ບອກການໂຫຼດທາງກາຍະພາບປົກກະຕິແລະສູງສຸດແຍກຕ່າງຫາກສໍາລັບຄວາມກົດດັນແລະການບີບອັດ. ຮວມເອົານ້ຳໜັກຂອງອຸປະກອນທີ່ມັນເຮັດໜ້າທີ່ຜ່ານເຊັນເຊີ, ການໂຫຼດກ່ອນການປະກອບ, ແລະຕົວປ່ຽນແປງທີ່ໜ້າເຊື່ອຖື ເຊັ່ນ: ການຕິດຕໍ່ຍາກ. ຕົວຢ່າງເຊັ່ນ, preload compressive 150 N ປະຕິບັດຕາມໂດຍການບີບອັດ 400 N ເພີ່ມເຕີມເຮັດໃຫ້ການໂຫຼດທາງດ້ານຮ່າງກາຍປະມານ 550 N ກ່ອນຜົນກະທົບຫຼືການໂຫຼດຂ້າງຄຽງ. ເລືອກຂອບເຂດການຈັດອັນດັບທີ່ກວມເອົາຈຸດສູງສຸດທີ່ຄາດວ່າຈະເຮັດວຽກທີ່ມີຂອບໃບທີ່ເຫມາະສົມກັບແອັບພລິເຄຊັນ. ປະຕິບັດການຈັດອັນດັບການໂຫຼດເກີນທີ່ປອດໄພເປັນຂອບເຂດຈໍາກັດແຍກຕ່າງຫາກແລະກວດເບິ່ງການໂຫຼດດ້ານຂ້າງທີ່ອະນຸຍາດ, ເວລາບິດ, ແລະການບິດ. ການໂຫຼດເກີນທີ່ປອດໄພ 150% F.S. , ຕາມທີ່ລະບຸໄວ້ສໍາລັບ FA203 ແລະ FA201, ແມ່ນຂີດຈຳກັດການຢູ່ລອດພາຍໃຕ້ເງື່ອນໄຂທີ່ລະບຸໄວ້, ບໍ່ແມ່ນຂອບເຂດການເຮັດວຽກທີ່ປັບທຽບເພີ່ມເຕີມ.
ແປງຂໍ້ມູນຈໍາເພາະຂອງເປີເຊັນຂອງຂະຫນາດເຕັມເປັນຫນ່ວຍບັງຄັບ. ໄລຍະຄວາມຜິດພາດດຽວຂອງ 0.1% ຂອງຂະຫນາດເຕັມໃນ 2,000 N load cell ກົງກັບ 2 N. ຢູ່ທີ່ 10 N ກໍາລັງເຮັດວຽກ, ວ່າຫນຶ່ງໄລຍະດຽວເທົ່າກັບ 20% ຂອງການອ່ານ. ໃຫ້ການປິ່ນປົວນີ້ເປັນການຄິດໄລ່ການກວດ. ປະເມີນຄວາມຜິດພາດທີ່ກ່ຽວຂ້ອງອື່ນໆ, ບໍ່ມີພຽງການລອຍລົມ, hysteresis ໃນລະຫວ່າງການປີ້ນກັບກັນ, ແລະສຽງຂອງຕ່ອງໂສ້ການວັດແທກທີ່ຕິດຕັ້ງ. ກວດສອບວ່າການວັດແທກຊ້ໍາຊ້ອນສາມາດຈໍາແນກການປ່ຽນແປງທີ່ນ້ອຍທີ່ສຸດທີ່ກ່ຽວຂ້ອງກັບຂະບວນການ.
ໃຊ້ຄຸນສົມບັດທີ່ໄວທີ່ສຸດທີ່ສຳຄັນ, ເຊັ່ນ: ການໃສ່ຈຸດສູງສຸດ, ເພື່ອລະບຸການຕອບສະໜອງທີ່ຕ້ອງການ. ມະຫາຊົນຂອງເຄື່ອງມືແລະຄວາມແຂງຂອງ fixture ມີຜົນກະທົບ resonance ຂອງລະບົບການຕິດຕັ້ງ. ແບນວິດທີ່ໃຊ້ໄດ້ຍັງຂຶ້ນກັບເຄື່ອງຂະຫຍາຍສຽງ, ການກັ່ນຕອງ, ແລະການຕັ້ງຄ່າການຊື້; ຄວາມຖີ່ທໍາມະຊາດຂ້າງເທິງ 5 kHz ໃນແຜ່ນຂໍ້ມູນບໍ່ໄດ້ຫມາຍຄວາມວ່າລະບົບຕ່ອງໂສ້ທີ່ຕິດຕັ້ງສາມາດແກ້ໄຂເຫດການ 5 kHz ໄດ້. ສໍາລັບການປີ້ນກັບກັນການໂຫຼດຊ້ໍາຊ້ອນ, ຂໍໃຫ້ຂໍ້ມູນຄວາມເມື່ອຍລ້າທີ່ກົງກັບຄວາມກວ້າງໃຫຍ່ຂອງການໂຫຼດ, ການໂຫຼດສະເລ່ຍ, ແລະຈໍານວນຮອບວຽນ. ກວດເບິ່ງອຸນຫະພູມປະຕິບັດການ, ລະດັບການປ້ອງກັນ, ແລະເສັ້ນທາງສາຍເຄເບີ້ນຕໍ່ກັບການເປີດເຜີຍແລະການເຄື່ອນໄຫວຕົວຈິງ.
ກ່ອນທີ່ຈະຮ້ອງຂໍໃຫ້ວົງຢືມຫຼືຕົວຢ່າງ, ເຮັດວຽກໂດຍຜ່ານການກວດສອບຂ້າງລຸ່ມນີ້. ແຕ່ລະແຖວຈັບຄູ່ພາລາມິເຕີເພື່ອຢືນຢັນດ້ວຍຄວາມຜິດພາດທີ່ສ່ວນຫຼາຍມັກຈະເຮັດໃຫ້ເກີດຄວາມບໍ່ກົງກັນລະຫວ່າງແຜ່ນຂໍ້ມູນແລະຜົນໄດ້ຮັບທີ່ຕິດຕັ້ງ.
| ພາລາມິເຕີ | ສິ່ງທີ່ຕ້ອງຢືນຢັນ | ຄວາມຜິດພາດທົ່ວໄປ |
|---|---|---|
| ການເຊື່ອມຕໍ່ກະທູ້ແລະສິ້ນສຸດ | ມາດຕະຖານ, ເສັ້ນຜ່າສູນກາງ, pitch, ຄວາມຍາວຂອງການມີສ່ວນພົວພັນ, ພາຍໃນຫຼືພາຍນອກໃນແຕ່ລະປາຍ | ສົມມຸດວ່າຂະຫນາດກະທູ້ຫນຶ່ງໃຊ້ກັບທຸກຄວາມສາມາດໃນຊຸດ |
| ຄວາມຍາວທີ່ຕິດຕັ້ງ | ໄລຍະຫ່າງຂອງໃບໜ້າກັບຕົວຈັບຄູ່, locknuts, ແລະລູກປືນປາຍໄມ້ | ອ່ານພຽງແຕ່ຄວາມສູງຂອງຮ່າງກາຍຈາກເອກະສານຂໍ້ມູນ |
| ຄວາມອາດສາມາດ | Preload ບວກກັບກໍາລັງເຮັດວຽກບວກກັບຈຸດສູງສຸດທີ່ຫນ້າເຊື່ອຖື, ແຍກຕ່າງຫາກສໍາລັບຄວາມກົດດັນແລະການບີບອັດ | ຂະໜາດຂອງແຮງທີ່ສະແດງຫຼັງຈາກສູນ |
| ໃຫ້ຄະແນນເສັ້ນທາງ | ຄວາມເຄັ່ງຕຶງ, ການບີບອັດ, ຫຼືທັງສອງຢ່າງ, ດ້ວຍຄວາມຖືກຕ້ອງທີ່ລະບຸໄວ້ສໍາລັບແຕ່ລະຄົນ | ສົມມຸດວ່າເຊັນເຊີກະທູ້ແມ່ນເປັນສອງທິດທາງອັດຕະໂນມັດ |
| ພື້ນຖານຄວາມຖືກຕ້ອງ | ແຕ່ລະຄໍາທີ່ຜິດພາດໄດ້ປ່ຽນເປັນນິວຕັນດ້ວຍແຮງນ້ອຍທີ່ສຸດທີ່ສໍາຄັນ | ການອ່ານ % F.S. ເປັນເປີເຊັນຂອງການອ່ານ |
| ການໂຫຼດດ້ານຂ້າງ ແລະຂີດຈຳກັດເວລາ | ການບັງຄັບນອກແກນທີ່ອະນຸຍາດ, ຊ່ວງເວລາງໍ, ແລະແຮງບິດ | ກວດສອບຄວາມອາດສາມາດຕາມແກນເທົ່ານັ້ນ |
| ລະບົບຕ່ອງໂສ້ສັນຍານ | mV/V ຜົນຜະລິດ, ໄລຍະການກະຕຸ້ນ, ຄວາມຕ້ານທານຂອງຂົວ, ແລະເຄື່ອງຂະຫຍາຍສຽງ ຫຼືໂມດູນປ້ອນຂໍ້ມູນ | ການສາຍສົ່ງຜົນອອກຂອງຂົວໂດຍກົງກັບອິນພຸດແບບອະນາລັອກ PLC ມາດຕະຖານ |
| Dynamics ແລະ fatigue | ຄຸນນະສົມບັດຜົນບັງຄັບໃຊ້ທີ່ໄວທີ່ສຸດ, resonance ຕິດຕັ້ງ, ນັບຮອບວຽນ, ແລະຄວາມກວ້າງຂວາງຂອງການໂຫຼດ | ການປິ່ນປົວແຜ່ນຂໍ້ມູນຄວາມຖີ່ທໍາມະຊາດເປັນແບນວິດທີ່ໃຊ້ໄດ້ |
| ສະພາບແວດລ້ອມ | ຂອບເຂດອຸນຫະພູມທີ່ຊົດເຊີຍແລະປະຕິບັດການ, ການຈັດອັນດັບ IP, ການຍືດຕົວຂອງສາຍເຄເບີນແລະເສັ້ນທາງ | ການປິ່ນປົວລະດັບ IP ເປັນການຕໍ່ຕ້ານສານເຄມີຫຼື coolant |
| ຂອບເຂດການປັບທຽບ | ທິດທາງ, ຈຸດ, ຄວາມບໍ່ແນ່ນອນ, ແລະຂອບເຂດຈໍາກັດການຍອມຮັບທີ່ຈະລະບຸໄວ້ໃນໃບຢັ້ງຢືນ | ຍອມຮັບໃບຢັ້ງຢືນທິດທາງດຽວສໍາລັບຫນ້າທີ່ຍູ້ - ດຶງ |
ຈັດວາງຕົວກະຕຸ້ນ, ຈຸລັງໂຫຼດ, ແລະເຄື່ອງມືຢູ່ໃນຕໍາແຫນ່ງປະຕິບັດງານບ່ອນທີ່ກໍາລັງຈະຖືກວັດແທກ. ກວດເບິ່ງຄວາມສອດຄ່ອງຂອງທິດທາງ, ການເຫນັງຕີງຂອງ fixture, ແລະການດຶງສາຍຢູ່ໃນຂອບເຂດຈໍາກັດການເດີນທາງທັງສອງ. ຢູ່ທີ່ຄວາມປອດໄພ, ຜົນບັງຄັບໃຊ້ຕ່ໍາ, ປຽບທຽບການຕອບໂຕ້ຢູ່ໃນຫຼາຍຕໍາແຫນ່ງ stroke ໂດຍໃຊ້ການໂຫຼດອ້າງອິງຊ້ໍາກັນ. ຄວາມແຕກຕ່າງທີ່ຂຶ້ນກັບຕຳແໜ່ງສາມາດເປີດເຜີຍໃຫ້ເຫັນການປ່ຽນການຈັດຕຳແໜ່ງ ຫຼືການຕິດຕໍ່ຂອງອຸປະກອນ.
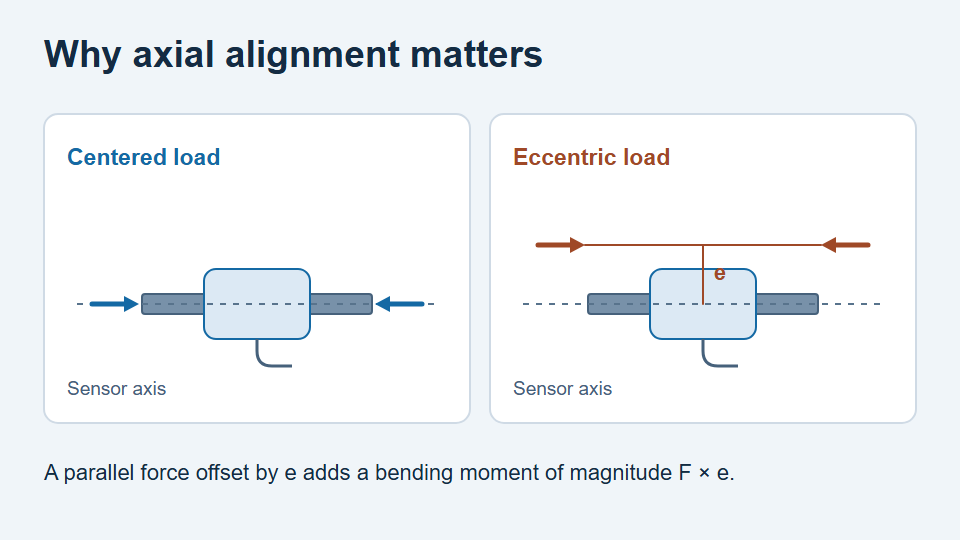
ຮູບ 4. ເສັ້ນຜົນບັງຄັບໃຊ້ຊົດເຊີຍເພີ່ມຊ່ວງເວລາງໍ. ກວດເບິ່ງຄວາມສອດຄ່ອງຕະຫຼອດເສັ້ນເລືອດຕັນ. ແຜນວາດແນວຄວາມຄິດ.
ຜົນບັງຄັບໃຊ້ 500 N ທີ່ມີເສັ້ນຂອງການປະຕິບັດແມ່ນຊົດເຊີຍ 2 ມມ, ຜະລິດຊ່ວງເວລາງໍຂອງ 1 N·m ຢູ່ເຊັນເຊີ. ຜົນກະທົບຂອງການອ່ານແມ່ນຂຶ້ນກັບເຊັນເຊີແລະ mount. ຮັກສາການແນະນໍາການບັງຄັບໃຫ້ຢູ່ໃຈກາງ ແລະກວດເບິ່ງຂອບເຂດການໂຫຼດລວມຂອງຜູ້ຜະລິດ. ໃນລະຫວ່າງການປະກອບ, ປະຕິບັດຕາມລໍາດັບການເຄັ່ງຄັດຂອງຕົວແບບແລະຂໍ້ຈໍາກັດຂອງແຮງບິດ, ແລະນໍາໃຊ້ wrench flats ຫຼືຈຸດ counterhold. ໄດ້ ຄູ່ມືການຕິດຕັ້ງ FUTEK LCM ໃຫ້ຕົວຢ່າງຂອງຕົວແບບໃນຄອບຄົວຂອງການຕິດຕັ້ງແຮງບິດແລະການກວດສອບການໂຫຼດນອກແກນ.
ກວດເບິ່ງວ່າອະແດັບເຕີ, ແກ່ນ, ກອງ, ຫຼືເຄື່ອງຢຸດແຂງບໍ່ໄດ້ແຕະພື້ນຜິວທີ່ຄວນຈະມີຄວາມຊັດເຈນໃນລະຫວ່າງການວັດແທກ. ການຕິດຕໍ່ດັ່ງກ່າວສາມາດສ້າງເສັ້ນທາງການໂຫຼດຂະຫນານ, ເອີ້ນວ່າ shunt ຜົນບັງຄັບໃຊ້. ຫຼັງຈາກນັ້ນ, ຈໍສະແດງຜົນອາດຈະສະແດງພຽງແຕ່ສ່ວນຂອງຜົນບັງຄັບໃຊ້ທີ່ຜ່ານຫ້ອງໂຫຼດ. ກວດເບິ່ງທັງສອງທິດທາງແລະຂອບເຂດການເດີນທາງຢ່າງເຕັມທີ່ເພາະວ່າຊ່ອງຫວ່າງສາມາດປິດພາຍໃຕ້ການໂຫຼດຫຼືຕໍາແຫນ່ງສະເພາະ.
ຕາລາງໂຫຼດຂົວແບບ passive ຕ້ອງການແຫຼ່ງຄວາມຕື່ນເຕັ້ນທີ່ເຂົ້າກັນໄດ້ ແລະການປ້ອນຂໍ້ມູນຂົວທີ່ແຕກຕ່າງ. ກວດເບິ່ງໄລຍະການກະຕຸ້ນ, ຄວາມຕ້ານທານຂອງຂົວ, ຫນ້າທີ່ສາຍ, ແລະໄລຍະການປ້ອນຂໍ້ມູນໃນເອກະສານເຊັນເຊີແລະເຄື່ອງມື. ໃຊ້ໂມດູນການປ້ອນຂໍ້ມູນຂົວຫຼືເຂົ້າກັນໄດ້ load cell amplifier ເມື່ອ PLC ມີພຽງແຕ່ແຮງດັນມາດຕະຖານຫຼືປະຈຸບັນ inputs. ບ່ອນທີ່ເຄື່ອງຂະຫຍາຍສຽງສ້າງແຜນທີ່ຜົນບັງຄັບໃຊ້ສອງທິດທາງຕໍ່ກັບຜົນຜະລິດ unipolar ເຊັ່ນ: 4-20 mA, ໄລຍະສັນຍານສະຫງວນຢູ່ທັງສອງດ້ານຂອງຜົນບັງຄັບໃຊ້ສູນທີ່ເລືອກໄວ້ ແລະກວດສອບແຜນທີ່.
ນໍາໃຊ້ການຊຸກຍູ້ແລະດຶງແລະກວດສອບເຄື່ອງຫມາຍທີ່ຮູ້ຈັກຢູ່ທີ່ PLC ຫຼືລະບົບການຊື້ຂໍ້ມູນ (DAQ). ຢືນຢັນວ່າບໍ່ແມ່ນການສິ້ນສຸດຂອງ clips ໄລຍະບັງຄັບທີ່ຕ້ອງການຢູ່ທີ່ເຄື່ອງຂະຫຍາຍສຽງຫຼືໂມດູນປ້ອນຂໍ້ມູນ. ກໍານົດຕົວຢ່າງແລະການກັ່ນຕອງຕ້ານນາມແຝງສໍາລັບຄຸນສົມບັດທີ່ໄວທີ່ສຸດທີ່ຈະວັດແທກ. ຖ້າການສະແກນ PLC ຫຼືການປັບປຸງການສື່ສານຊ້າເກີນໄປທີ່ຈະຮັກສາຈຸດສູງສຸດ, ຈັບມັນດ້ວຍການຊື້ຄວາມໄວສູງທີ່ເຫມາະສົມແລະສົ່ງຜົນໄດ້ຮັບໄປຫາ PLC.
ບັນທຶກການອ່ານທີ່ຕິດຢູ່ກັບເງື່ອນໄຂການອ້າງອິງທີ່ກໍານົດໄວ້ກ່ອນ taring. ເຮັດເລື້ມຄືນການໂຫຼດແລະຖອນການໂຫຼດຫຼາຍໆຄັ້ງແລະບັນທຶກການອ່ານທີ່ກັບຄືນໄປຫາເອກະສານອ້າງອີງ. ສືບສວນການປ່ຽນແປງທີ່ສໍາຄັນຫຼັງຈາກການເຄັ່ງຄັດຫຼືຫຼັງຈາກຜົນບັງຄັບໃຊ້. ກວດເບິ່ງການໂຫຼດທາງກົນຈັກ, ຂໍ້ຕໍ່ວ່າງ, ການຜູກມັດ, ແລະສູນໄຟຟ້າທີ່ບໍ່ສະຖຽນກ່ອນທີ່ຈະຕັດສິນໃຈວ່າຈະຖອຍຫຼັງ ຫຼື ປັບການປະກອບ.
ໃຊ້ການອ້າງອິງທີ່ເໝາະສົມ, ເຊັ່ນ: ຕາລາງການໂຫຼດອ້າງອີງທີ່ຕັ້ງຢູ່ໃນຊຸດ, ເພື່ອນຳໃຊ້ ຫຼືວັດແທກກຳລັງທີ່ຮູ້ຈັກໃນທັງສອງທິດທາງ. ກວດເບິ່ງຫຼາຍຈຸດໃນທົ່ວຂອບເຂດການເຮັດວຽກ, ລວມທັງກໍາລັງສໍາຄັນຕ່ໍາສຸດ, ແລະບັນທຶກການອ່ານກ່ຽວກັບການໂຫຼດແລະ unloading. ປຽບທຽບຄ່າສຸດທ້າຍໃນນິວຕັນຢູ່ PLC ຫຼື DAQ ດ້ວຍການອ້າງອີງ. ຖ້າຄວາມຖືກຕ້ອງຫຼືການຕິດຕາມແມ່ນຕາມສັນຍາ, ລະບຸທິດທາງການປັບທຽບ, ຈຸດ, ຄວາມບໍ່ແນ່ນອນ, ແລະຂໍ້ຈໍາກັດການຍອມຮັບໃນເວລາສັ່ງຫຼືກໍານົດເວລາການປັບທຽບ. ສໍາລັບເຫດການທີ່ໄວ, ໃຫ້ກວດສອບແຍກຕ່າງຫາກວ່າຕ່ອງໂສ້ການວັດແທກທີ່ຕິດຕັ້ງຈະຮັກສາຈຸດສູງສຸດແລະເວລາທີ່ຕ້ອງການ.
ເຊລການໂຫຼດໃນແຖວຫຼາຍອັນຖືກຊື້ເພື່ອທົດແທນຫົວໜ່ວຍທີ່ລົ້ມເຫລວ, ໂຫຼດເກີນ, ຫຼືບໍ່ມີແລ້ວ. ການຈັບຄູ່ກະທູ້ແລະຄວາມອາດສາມາດແມ່ນຫນ້າຈໍທໍາອິດ, ບໍ່ແມ່ນວຽກທັງຫມົດ. ຕາຕະລາງຂ້າງລຸ່ມນີ້ບອກສິ່ງທີ່ຈະເກັບກໍາຈາກການຕິດຕັ້ງເກົ່າແລະສິ່ງທີ່ຈະປຽບທຽບໃນເອກະສານຂໍ້ມູນແລະຮູບແຕ້ມຂອງຜູ້ສະຫມັກ. ຖ້າຮູບແຕ້ມຕົ້ນສະບັບບໍ່ສາມາດໃຊ້ໄດ້, ໃຫ້ວັດແທກຄວາມຍາວທີ່ຕິດຕັ້ງລະຫວ່າງຫນ້າຍຶດ, ຖ່າຍຮູບທາງອອກຂອງສາຍແລະ wrench flats, ແລະອ່ານຄວາມຕື່ນເຕັ້ນແລະໄລຍະການປ້ອນຂໍ້ມູນຂອງ amplifier ທີ່ມີຢູ່ກ່ອນທີ່ຈະ shortlisting ທົດແທນ.
| ເກັບກໍາ ລາຍການ | ຈາກການຕິດຕັ້ງເກົ່າ | ປຽບທຽບກັບຜູ້ສະຫມັກ |
|---|---|---|
| ເຫມາະກົນຈັກ | ຂະຫນາດກະທູ້ແລະປະເພດຢູ່ໃນແຕ່ລະສົ້ນ, ຄວາມຍາວຕິດຕັ້ງ, wrench flats, ທິດທາງອອກສາຍ | ແຕ້ມສໍາລັບກຸ່ມຄວາມສາມາດຈັບຄູ່; ອະແດບເຕີທີ່ຈໍາເປັນເພື່ອບັນລຸຄວາມຍາວດຽວກັນ |
| ບັງຄັບໃຫ້ຄະແນນ | ຄວາມອາດສາມາດຈັດອັນດັບ, ການເຮັດວຽກຕົວຈິງແລະການໂຫຼດສູງສຸດທີ່ເຫັນໄດ້ໃນການບໍລິການ, ປະຫວັດການໂຫຼດເກີນ | ການໂຫຼດທີ່ຖືກຈັດອັນດັບແລະ overload ປອດໄພໃນແຕ່ລະທິດທາງ; ການໂຫຼດດ້ານຂ້າງ ແລະຂີດຈຳກັດເວລາ |
| ການໂຕ້ຕອບໄຟຟ້າ | mV/V ຄວາມອ່ອນໄຫວ, ຄວາມຕ້ານທານຂົວ, ສີສາຍໄຟ ແລະຟັງຊັນ, ຄວາມຕື່ນເຕັ້ນໃນການນຳໃຊ້ | ຄວາມອ່ອນໄຫວແລະຄວາມຕ້ານທານຂົວທີ່ເຄື່ອງຂະຫຍາຍສຽງທີ່ມີຢູ່ສາມາດຍອມຮັບໄດ້ໂດຍບໍ່ມີການປັບຂະຫນາດ, ຫຼືການປັບຂະຫນາດໃຫມ່ທີ່ຕ້ອງການ |
| ໄດນາມິກ | ອັດຕາຮອບວຽນ, ບັນທຶກສູງສຸດທີ່ໄວທີ່ສຸດ, ການຕັ້ງຄ່າການກັ່ນຕອງໃນຕົວຄວບຄຸມ | ຂໍ້ມູນຄວາມແຂງ, ຄວາມຖີ່ທໍາມະຊາດ, ແລະຄວາມເຫນື່ອຍລ້າສໍາລັບຫນ້າທີ່ດຽວກັນ |
| ສະພາບແວດລ້ອມ | ອຸນຫະພູມ, coolant ຫຼືຝຸ່ນ, ການເຄື່ອນໄຫວສາຍ | ລະດັບອຸນຫະພູມທີ່ໄດ້ຮັບການຊົດເຊີຍ, rating IP, ສະເພາະສາຍ |
| ການຍອມຮັບ | ເຊັນເຊີເກົ່າຖືກສູນແລະກວດສອບໃນເຄື່ອງແນວໃດ | ການກວດສອບສອງທິດທາງທີ່ມີການທົດແທນທີ່ເຫມາະກ່ອນທີ່ຈະປ່ອຍເຄື່ອງ |
ເມື່ອບໍ່ມີຕົວແບບລາຍການໃດກົງກັບຄວາມຍາວທີ່ຕິດຕັ້ງ, ການປະສົມປະສານຂອງກະທູ້, ຫຼືສາຍອອກ, ໃຫ້ຖາມວ່າມີລຸ້ນທີ່ດັດແປງແລ້ວບໍ ກ່ອນທີ່ຈະອອກແບບອຸປະກອນຄືນໃໝ່. FIBOS ລາຍຊື່ ເຊັນເຊີທີ່ກໍາຫນົດເອງທີ່ບໍ່ແມ່ນມາດຕະຖານ ສໍາລັບສະຖານະການນີ້; ສົ່ງຮູບແຕ້ມເກົ່າຫຼືຂະຫນາດທີ່ວັດແທກພ້ອມກັບລະດັບຄວາມແຮງແລະລາຍລະອຽດຂອງເຄື່ອງຂະຫຍາຍສຽງເພື່ອໃຫ້ຂໍ້ສະເຫນີກວມເອົາລະບົບຕ່ອງໂສ້ການວັດແທກທັງຫມົດ, ບໍ່ພຽງແຕ່ຮ່າງກາຍຂອງເຊັນເຊີເທົ່ານັ້ນ.
ພວກເຂົາສາມາດແຕກຕ່າງກັນໂດຍຮູບແບບຫຼືການຕັ້ງຄ່າ. ກວດສອບການໂຫຼດທີ່ຈັດອັນດັບ, ການຈໍາກັດການໂຫຼດເກີນຄວາມປອດໄພ, ແລະຄວາມຖືກຕ້ອງທີ່ລະບຸໄວ້ໃນແຕ່ລະທິດທາງ. ນອກຈາກນັ້ນ, ກວດເບິ່ງການຈັດອັນດັບຂອງອະແດບເຕີແລະພາກສ່ວນອື່ນໆໃນເສັ້ນທາງການໂຫຼດ.
ຖ້າການອ່ານບັງຄັບທັງສອງຕ້ອງການຄວາມຖືກຕ້ອງທີ່ລະບຸໄວ້, calibrate ຫຼືກວດສອບທັງສອງທິດທາງຕາມຄວາມຕ້ອງການຂອງຄໍາຮ້ອງສະຫມັກ. ໃບຢັ້ງຢືນຄວາມເຄັ່ງຕຶງເທົ່ານັ້ນສ້າງຜົນໄດ້ຮັບສໍາລັບຄວາມກົດດັນ. ບາງຕົວແບບ bidirectional ສະເຫນີການປັບຕົວໃນທິດທາງທີສອງແຍກຕ່າງຫາກ, ດັ່ງນັ້ນຢືນຢັນຂອບເຂດຂອງໃບຢັ້ງຢືນໃນເວລາສັ່ງ.
ເບກປາຍ rod spherical ທີ່ເຫມາະສົມສາມາດຮອງຮັບບາງມຸມ misalignment. ກວດສອບການເຊື່ອມຕໍ່ທີ່ອະນຸຍາດໃຫ້, ການເກັບກູ້, backlash, ແລະການໃຫ້ຄະແນນ push-pull. ການຫຼີ້ນລູກປືນແລະການຂັດຂືນສາມາດສົ່ງຜົນກະທົບຕໍ່ການວັດແທກແລະການອ່ານດ້ວຍແຮງນ້ອຍໆໃນລະຫວ່າງການປີ້ນກັບກັນ. ປ້າຍກຳກັບລາຍການເຊັ່ນ 'rod end' ອາດຈະອະທິບາຍຮູບແບບການຍຶດຕິດຂອງເຊັນເຊີ, ສະນັ້ນໃຫ້ກວດເບິ່ງວ່າມີ bearing ແທ້ຫຼືບໍ່.
Zeroing ປ່ຽນແປງການອ້າງອີງທີ່ສະແດງ. preload ກົນຈັກຍັງປະຕິບັດຢູ່ໃນຫ້ອງໂຫຼດແລະຕ້ອງຖືກລວມເຂົ້າໃນເວລາທີ່ການກວດສອບຄວາມອາດສາມາດ, overload, ແລະເງື່ອນໄຂ fatigue. ບັນທຶກ preload ທາງດ້ານຮ່າງກາຍຫຼືເອກະສານເງື່ອນໄຂການອ້າງອິງທີ່ໃຊ້ສໍາລັບການ taring.
ສົ່ງກໍາລັງທີ່ເຮັດວຽກແລະສູງສຸດໃນແຕ່ລະທິດທາງ, ຂະຫນາດກະທູ້ແລະປະເພດທັງສອງສົ້ນ, ຄວາມຍາວທີ່ຕິດຕັ້ງສູງສຸດ, ຄວາມຍາວຂອງສາຍອອກແລະຄວາມຍາວ, ລະດັບຄວາມຕື່ນເຕັ້ນແລະການປ້ອນຂໍ້ມູນຂອງເຄື່ອງຂະຫຍາຍສຽງຫຼືໂມດູນ PLC, ອຸນຫະພູມການດໍາເນີນງານແລະການປ້ອງກັນຄວາມຕ້ອງການ, ແລະບໍ່ວ່າຈະເປັນໃບຢັ້ງຢືນການປັບທຽບສອງທິດທາງແມ່ນຈໍາເປັນ. ຮູບແຕ້ມ ຫຼືຮູບຂອງສະຖານທີ່ຕິດຕັ້ງຈະບັນທຶກຄຳຖາມຢ່າງໜ້ອຍໜຶ່ງຮອບ. ໄດ້ FIBOS ຫນ້າຕິດຕໍ່ ຍອມຮັບລາຍລະອຽດເຫຼົ່ານີ້ໂດຍກົງ.


